


copyright 2026 جميع الحقوق محفوظةشركة غوانغكه (شنغهاي) لتكنولوجيا الأتمتة الصناعية المحدودة XML
الوقت:2026-10-13 المشاهدات:
1. خلفية المشروع
هذا العميل هو شركة محلية متخصصة في تصنيع المبادلات الحرارية ذات الألواح، وتُستخدم منتجاتها على نطاق واسع في مجالات إدارة الحرارة للسيارات والتحكم بدرجة حرارة أنظمة تخزين الطاقة. ومع تزايد الطلبات، أصبحت عملية رصّ الألواح التقليدية تعتمد على العمليات اليدوية، مما يؤدي إلى كفاءة منخفضة ودقة غير مستقرة وتقلبات كبيرة في معدلات العائد. وقد تحول ذلك إلى عائق إنتاجي، مما يستدعي بشكل عاجل تحديث معدات الرص الآلي.
2. نقاط الألم الأساسية
1. كفاءة الرص اليدوي منخفضة، وسعة الإنتاج في النوبة الواحدة محدودة، وتكاليف العمالة مرتفعة، كما أن الطاقة الإنتاجية لا تكفي خلال مواسم ذروة الطلبات؛
2. تعتمد دقة محاذاة الرص على مهارة العمال، ما يؤدي إلى ضعف اتساق المنتجات وتقلبات كبيرة في أداء الختم؛
3. تعدد مواصفات المنتجات يزيد من بطء عمليات التغيير والضبط اليدوي، مما يجعل التكيف مع الإنتاج متعدد الأنواع وصغير الحجم أمرًا صعبًا؛
4. تعتمد جودة الرص على التغذية الراجعة من الفحص اللاحق، مما يؤدي إلى تأخر اكتشاف المشكلات وارتفاع تكاليف إعادة العمل.
3. الحل الشامل
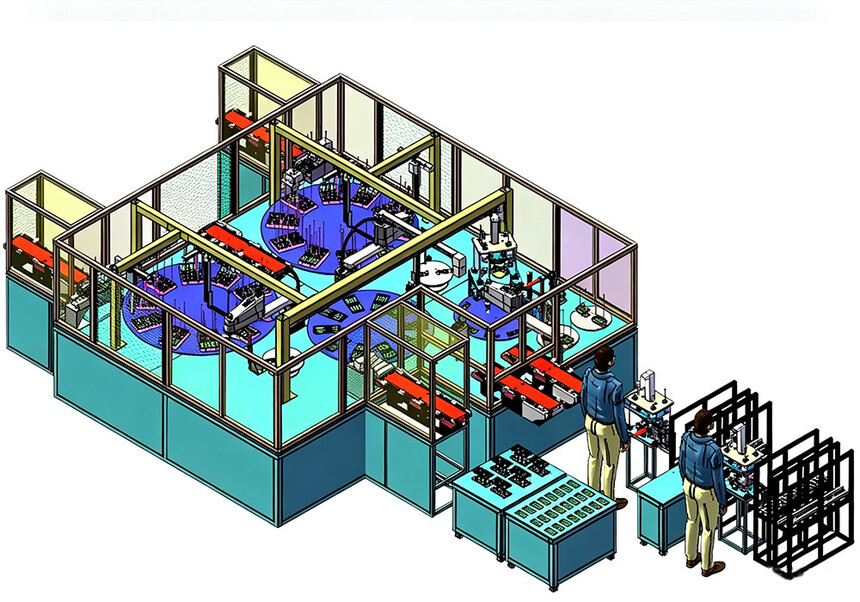
استنادًا إلى خصائص منتجات المبادلات الحرارية ذات الألواح لدى العميل، قامت شركة Guangke Industry بتصميم خط تجميع آلي بالكامل لتبديل الألواح ورصها. ويستخدم هذا الخط تقنيات تصحيح الموقع المرئي وتحديد الحدود الميكانيكية الدقيقة لتحقيق أتمتة كاملة لعمليات التوزيع الآلي لمواد الألواح، والرص الدقيق، والضغط الثابت، والفحص أثناء التشغيل، مما يحل بفعالية مشكلات الدقة والكفاءة المرتبطة بالرص اليدوي.
4. التكوين الأساسي للحل
1. فرز وتحميل الألواح آليًا: يتم فرز الألواح وتحميلها تلقائيًا، مع قيام النظام بفحص مظهر الألواح واتجاهها بصريًا، وإزالة القطع غير المطابقة تلقائيًا لضمان جودة المواد الواردة؛
2. رص دقيق باستخدام التصحيح المرئي: يعتمد على تقنية تصحيح الموقع المرئي وآلية تحديد المواقع الدقيقة، مما يحقق رصًا دقيقًا قطعةً تلو الأخرى، بدقة محاذاة تبلغ ±0.1 ملم، مع اتساق عالٍ في الرص؛
3. ضغط ثابت بالمحركات المؤازرة: يقوم نظام التحكم المؤازر بتنفيذ عملية الضغط الثابت، مع مراقبة قوة الضغط في الوقت الحقيقي وتسجيل البيانات تلقائيًا لضمان تماسك التركيب بشكل موحد؛
4. اختبار الختم أثناء التشغيل: بعد اكتمال رص المنتجات النهائية، يتم إجراء اختبار محكمية الهواء بشكل متزامن للتحقق الفوري من أداء الختم، مع تحويل المنتجات غير المطابقة في الوقت المناسب لتقليل تكاليف إعادة العمل؛
5. تكيّف مرن مع عدة مواصفات: يدعم التصميم المعياري التبديل السريع بين المنتجات ذات الأحجام المختلفة وعدد طبقات الألواح، بما يلبي احتياجات الإنتاج المتعدد الفئات؛
6. إدارة تتبع البيانات: يتم تسجيل بيانات الإنتاج تلقائيًا، ويمكن تتبع معلمات الرص ونتائج الاختبار لكل منتج لتسهيل مراقبة الجودة.
5. نتائج تنفيذ المشروع
1. زيادة كفاءة الإنتاج بنسبة 50%: تؤدي عمليات الرص الآلي بالكامل إلى رفع سعة الإنتاج في النوبة الواحدة بنسبة 50%، وتقليل عدد محطات العمل اليدوية، مما يخفف بشكل كبير من تكاليف العمالة؛
2. دقة رص مستقرة وقابلة للتحكم: تبقى دقة محاذاة الرص ضمن حدود ±0.1 ملم، مع تحسّن كبير في اتساق المنتجات، وحلّ نهائي لمشكلة تقلبات الدقة المرتبطة بالرص اليدوي؛
3. تحسّن كبير في معدل العائد: يتم إجراء الفحص أثناء التشغيل في الوقت الحقيقي، مما يرفع معدل عائد ختم المنتجات النهائية إلى 99.2%، ويقلل تكاليف إعادة العمل بشكل ملحوظ؛
4. تحسّن كبير في كفاءة تغيير النماذج: يمكن تغيير المنتجات ذات المواصفات المتعددة بسرعة، مع اختصار زمن التغيير بنسبة 70%، بما يلبي احتياجات الإنتاج متعدد الأنواع وصغير الحجم.
6. قيمة العميل وتقييمه
بعد تشغيل خط الرص، تم بنجاح حلّ عوائق الطاقة الإنتاجية والجودة في عملية استبدال الألواح، وتحسّنت كفاءة الإنتاج وجودة المنتجات، مما دعم النمو السريع لطلبات عملاء الشركة في قطاعي السيارات وتخزين الطاقة، كما راكمت الشركة خبرة ناضجة تساعد العملاء في ترقية خطوط الإنتاج إلى أتمتة شاملة لاحقًا.